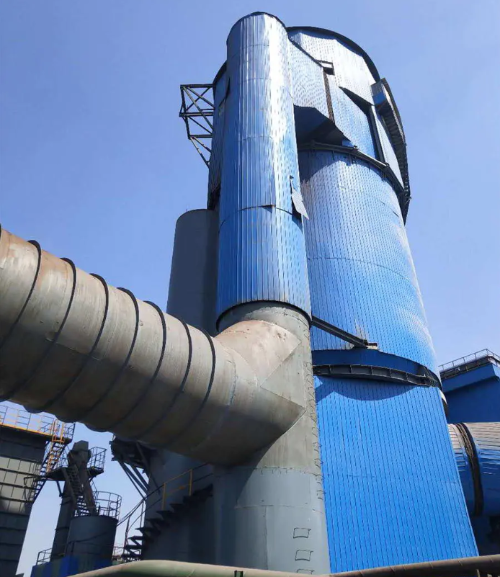
Bagaimana Scrubber Desulfurisasi Gas Buang Basah Mengontrol Emisi SO₂ Industri: Teknologi, Efisiensi, dan Seleksi
RUMAH / BERITA / Berita Industri / Bagaimana Scrubber Desulfurisasi Gas Buang Basah Mengontrol Emisi SO₂ Industri: Teknologi, Efisiensi, dan Seleksi
Bagaimana Scrubber Desulfurisasi Gas Buang Basah Mengontrol Emisi SO₂ Industri: Teknologi, Efisiensi, dan Seleksi
Oleh Admin
Apa itu Scrubber FGD Basah?
A penggosok basah dirancang untuk desulfurisasi gas buang (FGD) adalah peralatan industri yang menghilangkan sulfur dioksida (SO2) dan polutan berbahaya lainnya dari aliran gas buang sebelum memasuki atmosfer. Sistem ini mewakili salah satu teknologi yang paling terbukti dan diterapkan secara luas dalam kepatuhan lingkungan, khususnya untuk pembangkit listrik, kilang, dan fasilitas manufaktur bahan kimia yang memproses bahan baku belerang tinggi.
Tidak seperti alternatif kering atau semi-kering, scrubber FGD basah menggunakan pelarut cair—biasanya bubur batu kapur—untuk menyerap SO2 dari gas buang secara kimia. Proses ini terjadi di bejana menara besar di mana kontak arus balik antara gas dan cairan memaksimalkan efisiensi pembuangan. Sulfur dioksida yang diserap kemudian dioksidasi dan diubah menjadi produk sampingan gipsum yang dapat dijual, sehingga mengubah kewajiban menjadi peluang komersial.
Komponen Utama Menara Scrubber Basah
Sistem FGD basah yang lengkap terdiri dari beberapa bagian penting yang bekerja bersama-sama:
Menara Penyerap: Wadah reaksi utama tempat terjadinya kontak antara gas buang dan bubur batu kapur. Menara ini biasanya dibangun dari beton bertulang atau baja tahan karat untuk menahan gas korosif SO2 dan kondisi asam.
Sistem Persiapan Bubur: Pabrik dan peralatan pencampur yang menggiling batu kapur (CaCO3) menjadi partikel halus dan menghidrasinya menjadi bubur yang stabil dengan konsistensi dan konsentrasi yang tepat.
Sistem Udara Oksidasi: Injeksi udara paksa yang mengkatalisis oksidasi kalsium sulfit menjadi kalsium sulfat (gipsum), memungkinkan perolehan produk sampingan dan mencegah kerak di dalam penyerap.
Penghilang Kabut: Menghilangkan tetesan cairan yang tertahan dari gas yang diolah sebelum dibuang, mencegah kehilangan air dan korosi pada saluran kerja hilir.
Sistem Pengeringan Gipsum: Memisahkan dan mengeringkan produk gipsum untuk dibuang atau dijual komersial ke produsen papan dinding dan industri lainnya.
Pompa Resirkulasi: Sirkulasikan cairan pembersih secara terus-menerus melalui nosel semprot di bagian atas penyerap, memastikan kontak arus balik yang efisien dengan gas buang yang meningkat.
Scrubber Basah vs. Scrubber Kering: Apa Bedanya?
Perbedaan mendasar antara teknologi FGD basah dan kering terletak pada kondisi fisik sorben dan mekanisme penangkapan polutan:
Fitur
FGD basah
FGD kering
Keadaan Sorben
Bubur batu kapur (cair)
Bubuk kapur atau bubur kering semprot
Efisiensi Penghapusan SO2
95–99%
90–95%
Pemulihan Produk Sampingan
Gypsum (dapat dijual, kemurnian 95%)
Fly ash (campuran, nilai pasar lebih rendah)
Konsumsi Air
Tinggi (umumnya 500–1000 m³/jam)
Sangat rendah (hanya evaporatif)
Jejak kaki
Lebih besar (tinggi menara 40–60 m)
Kompak
Biaya Modal
Sedang hingga tinggi
Investasi awal yang lebih tinggi
Biaya Operasional
Sedang (air reagen)
Lebih rendah (lebih sedikit reagen yang dibutuhkan)
Sistem FGD basah lebih disukai di wilayah dengan standar emisi SO2 yang ketat dan di mana penjualan produk samping gipsum mengimbangi biaya operasional. Sistem kering unggul ketika ketersediaan air terbatas atau pembuangan limbah menjadi prioritas.
Bagaimana Cara Kerja FGD Basah Batu Kapur-Gipsum?
Proses batu kapur-gipsum mewakili teknologi desulfurisasi basah yang dominan secara global karena kesederhanaannya, efektivitas biaya, dan daya jual produk sampingan gipsum. Memahami kimia dan mekanika sangat penting bagi operator fasilitas dan profesional pengadaan yang mengevaluasi opsi sistem.
Reaksi Kimia Dibalik Penghapusan SO2
Ketika gas buang yang mengandung SO2 bersentuhan dengan bubur batu kapur, terjadi serangkaian reaksi kimia yang tidak dapat diubah:
Langkah 1 – Pembubaran dan Netralisasi Asam: Batu kapur (kalsium karbonat, CaCO3) bereaksi dengan SO2 yang bersifat asam dan air membentuk kalsium sulfit (CaSO3) dan karbon dioksida. Batu kapur larut dalam lingkungan asam, menghasilkan ion hidroksida melimpah yang menyangga pH bubur pada tingkat optimal (5,0–5,5).
Langkah 2 – Oksidasi menjadi Gypsum: Udara oksidasi yang disuntikkan mengubah kalsium sulfit (CaSO3) menjadi kalsium sulfat (CaSO4). Langkah oksidasi ini menguntungkan secara termodinamika dan biasanya selesai dalam waktu 2-8 menit, tergantung pada laju aliran udara dan waktu tinggal bubur. Oksidasi sangat penting karena gipsum menunjukkan sifat kristalisasi yang unggul dibandingkan sulfit, mengurangi pembentukan kerak pada permukaan internal dan memungkinkan dewatering mekanis lebih mudah.
Langkah 3 – Pertumbuhan dan Pemisahan Kristal: Selama berjam-jam berada di tangki penyerap dan penjernih, kristal kalsium sulfat dihidrat (gipsum) tumbuh dan mengendap. Cairan yang telah diklarifikasi didaur ulang kembali ke bagian atas penyerap, sedangkan bubur gipsum dialirkan ke filter vakum atau centrifuge untuk dewatering dan penumpukan.
Proses Langkah-demi-Langkah Di Dalam Menara Absorber
Transformasi fisika dan kimia terjadi terus menerus di menara penyerap:
Saluran Masuk Gas Buang: Gas buang panas (biasanya 120–150°C dari boiler atau tungku industri) memasuki bagian bawah menara penyerap dengan kecepatan terkendali, biasanya 3–4 m/s, untuk menghindari penurunan tekanan yang berlebihan sekaligus memastikan pencampuran yang menyeluruh.
Zona Semprot: Bubur batu kapur disemprotkan dari beberapa nosel yang ditempatkan di bagian atas dan tengah menara. Bubur tersebut pecah menjadi tetesan-tetesan halus, menciptakan area kontak antar muka yang sangat besar antara gas dan cairan.
Zona Reaksi: SO2 berdifusi ke dalam lapisan cairan yang mengelilingi setiap tetesan dan bereaksi dengan batu kapur terlarut. Tetesan jatuh karena gravitasi sementara kenaikan gas buang membawanya ke atas, menciptakan aliran arus berlawanan yang memperpanjang waktu tinggal dan mendorong kinetika difusi.
Zona Oksidasi: Udara disuntikkan di bagian bawah melalui sparger, menggelembung ke atas melalui penyerap. Oksigen mengoksidasi sulfit menjadi sulfat dalam cairan curah dan dalam tetesan yang jatuh, mengubah produk menjadi gipsum yang lebih stabil.
Zona Pengumpulan: Cairan jenuh terakumulasi dalam wadah di dasar menara. Padatan mengendap, sehingga cairan yang telah diklarifikasi dapat dipompa kembali ke puncak menara untuk disirkulasikan kembali, sementara padatan yang mengendap dialirkan menuju sirkuit dewatering gipsum.
Keluar Gas: Gas buang yang telah diolah (dengan pengurangan SO2 sebesar 95–99%) naik ke penghilang kabut di bagian atas, di mana tetesan air yang masuk dihilangkan dengan pengepakan demisting atau penghilang kabut chevron. Gas yang telah dibersihkan kemudian dibuang ke atmosfer atau masuk ke peralatan pengendalian polusi hilir.
Keseluruhan siklus—mulai dari penangkapan SO2 hingga oksidasi hingga pemulihan gipsum—biasanya memerlukan waktu tinggal slurry selama 8–12 menit, bergantung pada ukuran partikel batu kapur, strategi pengendalian pH, dan efisiensi target penghilangan. Partikel batu kapur yang lebih kecil (80–90% melewati 325 mesh) mempercepat laju reaksi dan memungkinkan operator mencapai efisiensi yang lebih tinggi pada laju aliran bubur yang lebih rendah.
Mengapa Memilih Teknologi FGD Basah untuk Pabrik Anda?
Keputusan untuk berinvestasi dalam sistem FGD basah mencerminkan kebutuhan peraturan dan keekonomian operasional. Fasilitas yang menangani bahan bakar belerang tinggi atau melayani pasar dengan standar kualitas udara yang ketat mendapati sistem basah menawarkan keuntungan yang lebih baik ketika semua faktor dipertimbangkan secara holistik.
Industri Yang Mengandalkan Scrubber Basah
Teknologi FGD basah merupakan landasan di berbagai sektor industri:
Pembangkit Listrik Tenaga Batubara: Aplikasi terbesar secara global. Boiler utilitas modern yang membakar batubara bitumen atau sub-bituminus yang mengandung 1–3% sulfur bergantung pada FGD basah untuk memenuhi batas emisi SO2, yang di banyak wilayah diwajibkan di bawah 50–100 mg/Nm³.
Penyulingan Minyak: Unit desulfurisasi bahan bakar minyak dan boiler coker menghasilkan gas buang kaya SO2 yang memerlukan pembersihan dengan efisiensi tinggi. Kilang sering kali mengintegrasikan FGD basah dengan reduksi katalitik selektif (SCR) untuk menggabungkan pengendalian SO2 dan NOx.
Manufaktur Kimia dan Petrokimia: Fasilitas yang memproduksi asam sulfat, polimer berbasis sulfur, atau pengolahan aliran minyak mentah dengan sulfur tinggi mengoperasikan scrubber basah untuk menangkap emisi SO2 dari pengoksidasi termal, unit kalsinasi, dan tungku pemanggangan.
Pabrik Pulp dan Kertas: Boiler pemulihan yang membakar lindi hitam menghasilkan emisi SO2 yang besar. Pabrik pulp kraft semakin banyak menerapkan sistem FGD basah untuk mencapai standar kualitas udara regional dan mengurangi polusi udara terkait SO2 di kawasan pemukiman.
Pengolahan Logam: Operasi peleburan yang mengekstraksi tembaga, nikel, seng, dan logam non-besi lainnya dari bijih sulfida menghasilkan gas sisa yang mengandung SO2 yang memerlukan efisiensi penghilangan sebesar 99%. FGD basah adalah standar industri untuk aplikasi ini.
Pembakaran Limbah Menjadi Energi dan Biomassa: Insinerator sampah kota dan pembangkit listrik biomassa menghasilkan komposisi gas buang yang heterogen. FGD basah memberikan kontrol SO2 yang kuat dan mudah beradaptasi pada berbagai kualitas bahan bakar.
Faktor Kinerja Utama: Efisiensi, pH, dan Rasio L/G
Pencapaian penghilangan SO2 yang konsisten dan berkinerja tinggi bergantung pada pengendalian beberapa parameter yang saling bergantung. Memahami faktor-faktor ini memungkinkan operator dan insinyur mengoptimalkan desain dan pengoperasian sistem:
Efisiensi Penghapusan SO2 (Target: 95–99%): Efisiensi terutama didorong oleh dua mekanisme: (1) jumlah bubur batu kapur yang bersirkulasi relatif terhadap volume gas buang, yang dinyatakan sebagai rasio cairan terhadap gas (L/G), dan (2) waktu tinggal gas di dalam penyerap. Sistem modern secara rutin mencapai penghilangan 95% pada rasio L/G 5–8 L/m³, dan efisiensi 98–99% pada rasio 10–15 L/m³. Hasil yang semakin berkurang berlaku—mendorong melebihi 15 L/m³ akan menghasilkan peningkatan efisiensi minimal sekaligus meningkatkan daya pemompaan, biaya persiapan lumpur, dan konsumsi air secara signifikan.
Kontrol pH (Optimal: 5,0–5,5): PH bubur secara langsung mempengaruhi laju disolusi batu kapur dan kinetika serapan SO2. Pada pH di bawah 4,5, batu kapur mudah larut tetapi penyerapan SO2 melambat karena reaksi balik dan berkurangnya gaya penggerak difusi fase gas. Di atas pH 6,0, kelarutan batu kapur menurun, sementara penyerapan SO2 meningkat—tetapi risiko pembentukan kerak dan pengendapan gipsum pada bagian dalam menara meningkat secara eksponensial. Operator menjaga pH dengan secara hati-hati mengukur laju penambahan bubur batu kapur dan aliran udara oksidasi. Kontrol pH otomatis melalui probe real-time telah menjadi praktik standar dalam instalasi modern.
Rasio L/G (Rasio Volume Cairan terhadap Gas): Parameter tak berdimensi ini—biasanya dilaporkan dalam jumlah liter lumpur yang bersirkulasi per meter kubik gas buang—mungkin merupakan satu-satunya variabel kontrol yang paling penting. Rasio L/G yang lebih tinggi meningkatkan area kontak slurry dan waktu tinggal, meningkatkan efisiensi namun meningkatkan konsumsi daya, konsumsi reagen, dan kehilangan air akibat penguapan. Rasio L/G yang optimal menyeimbangkan target kepatuhan terhadap peraturan dengan minimalisasi biaya operasional. Standar kualitas udara regional, kandungan sulfur bahan bakar, dan beban boiler pada dasarnya menentukan setpoint L/G.
Kecepatan Gas (Khas: 3–4,5 m/s): Kecepatan vertikal gas buang melalui bejana penyerap mempengaruhi suspensi tetesan, waktu tinggal, dan penurunan tekanan. Kecepatan yang lebih tinggi mengurangi penampang kapal dan biaya modal namun meningkatkan tugas pemompaan dan risiko erosi. Kecepatan yang lebih rendah meningkatkan waktu tinggal dan efisiensi namun memerlukan kapal yang lebih besar. Kebanyakan operator mempertahankan kecepatan 3,5–4,0 m/s sebagai engineering sweet spot.
Laju Oksidasi Udara (Khas: 60–90% oksigen teoritis): Oksigen berlebih di udara yang diinjeksikan mendorong konversi sulfit menjadi sulfat, namun aerasi yang berlebihan meningkatkan pembentukan busa dan sisa cairan. Desain penghemat udara dan kedalaman perendaman sangat mempengaruhi kinetika pencampuran dan oksidasi. Sistem udara yang berukuran terlalu kecil mengakibatkan oksidasi yang tidak sempurna, pengendapan sulfit, dan peralatan dewatering menjadi buta.
Diagram Alir Proses Sistem FGD Basah
Faktor yang Perlu Dipertimbangkan Saat Memilih Pemasok Scrubber Basah
Keputusan pengadaan untuk sistem FGD basah memerlukan evaluasi yang cermat terhadap berbagai kriteria teknis, komersial, dan operasional. Faktor-faktor berikut akan berdampak signifikan terhadap kinerja sistem, umur panjang, pencapaian kepatuhan terhadap peraturan, dan total biaya kepemilikan.
Pemilihan Material dan Ketahanan Korosi
Lingkungan internal penyerap FGD basah bersifat korosif: pH berkisar antara 3,5 hingga 6,0, suhu mencapai 60–70°C, dan SO2 terlarut serta asam sulfat mempercepat oksidasi logam. Pemilihan material bukanlah sebuah renungan melainkan sebuah keputusan desain yang mendasar:
Beton Bertulang dengan Lapisan Karet: Pilihan material yang dominan untuk peredam skala utilitas besar. Beton memberikan kekuatan struktural dan massa termal; lapisan karet (neoprene atau EPDM) setebal 10–20 mm melindungi beton dari serangan bahan kimia. Persiapan permukaan yang tepat dan perawatan lapisan karet memperpanjang masa pakai hingga 20–30 tahun dengan perawatan minimal.
Baja Tahan Karat (Kelas Austenitik): Disukai untuk sistem yang lebih kecil, menara penyemprot, dan bagian penghilangan kabut karena ketahanan terhadap korosi yang unggul dan estetika desain yang lebih bersih. Baja tahan karat 316L tahan terhadap lubang dalam bubur yang mengandung klorida asam. Kerugiannya mencakup biaya modal yang lebih tinggi (beton 2–3x) dan potensi korosi celah jika toleransi desain dilonggarkan.
Bahan Termoplastik: Plastik yang diperkuat serat (FRP) dan komposit berbasis poliester bermunculan dalam aplikasi khusus dan pasar retrofit karena ketahanannya terhadap bahan kimia yang sangat baik dan risiko korosi yang nol. Data ketahanan jangka panjang masih terbatas; siklus termal dan paparan sinar UV pada instalasi luar ruangan menimbulkan risiko yang belum diketahui.
Bahan Nosel Semprot: Nosel semprot mengalami tingkat keausan tertinggi. Ujung keramik atau baja yang diperkeras dengan lapisan tungsten karbida tahan terhadap abrasi dari partikel batu kapur yang tersuspensi. Inspeksi dan penggantian nosel rutin setiap 2–5 tahun merupakan praktik pengoperasian standar.
Kustomisasi dan Dukungan Purna Jual
Setiap fasilitas industri memiliki karakteristik gas buang, batasan ruang, dan persyaratan operasional yang unik. Pemasok yang andal akan menawarkan penyesuaian asli, bukan paket satu ukuran untuk semua:
Rekayasa Khusus Lokasi: Evaluasi apakah pemasok melakukan analisis aliran gas secara terperinci—pengukuran konsentrasi SO2, tingkat NOx, pemuatan partikulat, kadar air, dan profil suhu. Data ini dimasukkan ke dalam pemodelan dinamika fluida komputasi (CFD) untuk memprediksi distribusi lumpur, waktu tinggal gas, dan efisiensi pada kondisi pengoperasian spesifik Anda. Pemasok yang menawarkan pengujian skala laboratorium atau data pabrik percontohan untuk jenis bahan bakar dan komposisi gas Anda menunjukkan ketelitian teknis.
Skalabilitas Modular: Untuk fasilitas dengan potensi pertumbuhan atau rencana perluasan bertahap, sistem yang dirancang dengan bagian penyerap modular atau arsitektur kereta paralel memungkinkan penambahan kapasitas tambahan tanpa penggantian sistem penuh. Konfirmasikan apakah internal (distributor, penghilang kabut) dapat dipasang atau ditingkatkan pada kapal yang ada.
Integrasi dengan Infrastruktur yang Ada: Sistem FGD basah berinteraksi dengan saluran pembuangan boiler, kipas ID, presipitator, dan tumpukan hilir. Pemasok harus memberikan rincian desain saluran dan pondasi, sertifikasi untuk beban seismik jika berlaku, dan berkoordinasi dengan vendor peralatan Anda. Biaya tersembunyi sering kali muncul dari modifikasi dan dukungan saluran.
Pelatihan dan Transfer Pengetahuan: Pengoperasian dan pemeliharaan sistem FGD basah memerlukan keahlian operator dalam manajemen pH, reologi slurry, kontrol udara oksidasi, dan dewatering gipsum. Pemasok terpilih menawarkan pelatihan komprehensif di lokasi, manual O&M, ketersediaan suku cadang, dan hotline dukungan darurat. Kemampuan diagnostik jarak jauh dan perjanjian pemeliharaan prediktif semakin membedakan pemasok premium dari vendor komoditas.
Sumber Reagen dan Logistik: Ketersediaan batu kapur, harga, dan logistik transportasi sangat mempengaruhi biaya operasional. Pemasok harus mendokumentasikan sumber batu kapur terdekat, diskon volume, jadwal pengiriman, dan pengaturan pasokan cadangan. Demikian pula, konfirmasikan infrastruktur penanganan gipsum—kapasitas peralatan pengeringan, fasilitas penyimpanan, dan koneksi pasar hilir (papan dinding, semen, pertanian) yang memungkinkan pemulihan biaya.
Ekosistem Suku Cadang: Identifikasi item keausan kritis (nozel, gasket, impeler pompa, kartrid penghilang kabut) dan konfirmasi ketersediaan, waktu tunggu, dan harga melalui jaringan pemasok. Ketersediaan suku cadang jangka panjang untuk masa pakai sistem 20–30 tahun memerlukan pemasok yang memiliki saluran distribusi dan kebijakan inventaris yang mapan.
Keunggulan Operasional: Sistem Pemantauan dan Pengendalian
Sistem FGD basah modern adalah instrumen canggih yang memerlukan pemantauan berkelanjutan dan penyesuaian parameter dinamis untuk menjaga efisiensi penghilangan target sekaligus meminimalkan biaya pengoperasian. Sistem kontrol tingkat lanjut mengubah penggosok basah dari alat kepatuhan pasif menjadi aset yang dioptimalkan secara aktif.
Teknologi Pemantauan Waktu Nyata
Putaran umpan balik waktu nyata memungkinkan respons cepat terhadap perubahan kualitas bahan bakar, beban boiler, atau kondisi atmosfer:
Penganalisis SO2 Berkelanjutan: Sensor SO2 inframerah atau elektrokimia di bagian hulu dan hilir penyerap mengukur efisiensi penghilangan secara real-time. Titik setel target (biasanya outlet 50–100 mg/Nm³) secara otomatis menyesuaikan laju pengumpanan batu kapur dan rasio L/G untuk mempertahankan margin kepatuhan tanpa konsumsi reagen yang berlebihan.
Pemeriksaan pH: Elektroda pH yang terendam dalam wadah penyerap dan penjernih memberikan umpan balik keasaman bubur dari waktu ke waktu. Sistem penambahan susu kapur otomatis mempertahankan pH dalam ±0,2 unit setpoint, mencegah pembentukan kerak (pH tinggi) dan pelarutan batu kapur yang tidak memadai (pH rendah).
Pemantauan Penurunan Tekanan: Sel tekanan diferensial di seluruh saluran penyerap, demister, dan saluran keluar menunjukkan penyumbatan, pembentukan kerak, atau saturasi penghilang kabut. Sistem peringatan dini memicu siklus pembersihan atau peringatan pemeliharaan sebelum penurunan kinerja semakin cepat.
Oksidasi Air Control: Sensor kandungan oksigen dan pengukur aliran udara memastikan ketersediaan oksigen optimal untuk oksidasi sulfit. Kontrol udara oksidasi loop tertutup mencegah konversi yang tidak lengkap (membutuhkan bahan kimia oksidasi fase cair hilir yang mahal) dan pembentukan busa (yang meningkatkan sisa).
Pemantauan Pompa Resirkulasi: Sensor getaran, pemeriksaan suhu bantalan, dan pelacakan konsumsi daya mendeteksi keausan impeler tahap awal, degradasi bantalan, atau kavitasi. Peringatan pemeliharaan prediktif memungkinkan penggantian komponen secara proaktif sebelum terjadi kegagalan besar.
Kemampuan Mengikuti Beban
Fasilitas industri jarang beroperasi pada beban boiler yang konstan. Sistem FGD basah harus mengakomodasi rasio turndown sebesar 40–100%, menjaga kepatuhan dan efisiensi di seluruh lingkup operasi ini. Fitur desain utama yang memungkinkan pemuatan berikut meliputi:
Penggerak Frekuensi Variabel (VFD): Pompa resirkulasi yang dilengkapi VFD dan motor kipas udara oksidasi meningkatkan laju aliran secara proporsional dengan beban boiler, sehingga mengurangi konsumsi daya dan penggunaan reagen selama pengoperasian beban rendah. VFD dengan mudah mencapai penghematan energi 20–30% dibandingkan motor berkecepatan tetap dengan kontrol pelambatan.
Nozel Semprot Multi-Tahap: Sistem dengan header semprotan yang dikontrol secara independen di berbagai ketinggian menara memungkinkan distribusi yang efisien di seluruh kondisi beban sebagian. Beban yang lebih rendah mengaktifkan lebih sedikit nozel, menjaga suspensi tetesan bubur dan waktu tinggal gas tetap optimal tanpa sisa kabut yang berlebihan.
Aliran Bypass dan Bleed: Jalur bypass slurry dan konfigurasi bleed clarifier memungkinkan kontrol waktu tinggal dan pH secara granular tanpa mematikan seluruh sistem selama turndown. Aliran pembuangan yang strategis mencegah peningkatan pH yang terlalu cepat selama periode beban rendah ketika volume gas dan pemuatan SO2 menurun secara bersamaan.
Kepatuhan Terhadap Peraturan dan Kinerja Lingkungan
Batasan emisi SO2 bervariasi secara global namun cenderung semakin ketat. Sistem FGD basah adalah teknologi utama yang memungkinkan kepatuhan terhadap standar modern, yang di wilayah maju mewajibkan konsentrasi SO2 di outlet sebesar 50–100 mg/Nm³ atau pengurangan pembebanan massa SO2 absolut sebesar 85–99% tergantung pada jenis bahan bakar dan kelas fasilitas.
Ikhtisar Standar SO2 Global
Kerangka peraturan regional mendorong pemilihan teknologi dan strategi pengoperasian:
Uni Eropa: Petunjuk Pabrik Pembakaran Besar (LCPD) dan Petunjuk Emisi Industri (IED) mengamanatkan efisiensi pengurangan SO2 sebesar 97–99% untuk unit berbahan bakar batubara dan minyak. Konsentrasi outlet rata-rata bulanan tidak boleh melebihi 50 mg/Nm³ untuk sebagian besar utilitas. Batasan ketat ini memerlukan sistem FGD basah berefisiensi tinggi dengan kontrol oksidasi tingkat lanjut.
Amerika Serikat: Peraturan Clean Air Act membatasi emisi SO2 melalui Standar Kualitas Udara Ambien Nasional (NAAQS). Sebagian besar peraturan menetapkan batas keluaran sebesar 50–90 mg/Nm³ atau 90% efisiensi penyisihan. Negara-negara yang wilayahnya tidak terjangkau dapat memberlakukan pembatasan yang lebih ketat pada pembangkit listrik dan kilang.
Cina dan India: Industrialisasi yang pesat dan meningkatnya kesadaran akan kualitas udara telah mendorong penerapan FGD basah mengenai kapasitas baru berbahan bakar batubara. Penghapusan SO2 wajib melebihi 90% untuk unit besar; banyak instalasi baru menargetkan efisiensi 95% agar tahan terhadap pengetatan yang diantisipasi di masa depan.
Jepang dan Korea Selatan: Negara-negara perintis dalam pengembangan teknologi FGD basah, negara-negara ini menerapkan efisiensi penyisihan sebesar 80–90% dengan konsentrasi keluaran yang rendah (30–50 mg/Nm³). Kematangan teknologi dan keahlian operator sangat tinggi di pasar-pasar ini.
Melampaui SO2: Manfaat Tambahan dan Pengendalian Multi-Polusi
Sistem FGD basah yang modern secara bersamaan mengendalikan berbagai polutan udara, sehingga menawarkan ruang lingkup ekonomi untuk kepatuhan terhadap lingkungan:
Penghapusan Materi Partikulat: Bubur batu kapur bertindak sebagai media penggosok alami untuk abu terbang, menghilangkan 40–70% partikulat masuk tanpa alat pengendap elektrostatis atau baghouse khusus. Penghapusan bersama ini mengurangi beban peralatan hilir dan biaya pembuangan.
Kabut Asam dan Penangkapan HCl: Bubur alkali menetralkan uap asam klorida (HCl) dan kabut asam sulfat (H2SO4) yang terbentuk dari oksidasi SO2 atau klorin yang ada dalam bahan bakar. Sistem FGD basah yang terintegrasi menangkap gas-gas asam ini, mencegahnya mencapai atmosfer.
Pengaruh Spesiasi Merkuri: Meskipun FGD basah tidak secara langsung menghilangkan unsur merkuri (Hg⁰), lingkungan pengoksidasi dan bubur batu kapur mendorong oksidasi Hg⁰ menjadi merkuri divalen (Hg²⁺), yang selanjutnya ditangkap oleh baghouse hilir atau unit ESP. Jalur tidak langsung ini meningkatkan efisiensi pengendalian merkuri secara keseluruhan.
Sinergi dengan Selective Catalytic Reduction (SCR): Pembangkit listrik dan kilang semakin banyak menggunakan rangkaian kendali SO2-NOx terintegrasi yang menggabungkan FGD basah dengan unit SCR. Suhu keluar yang rendah dari penyerap FGD (jenuh, ~60°C) memerlukan pemanasan ulang sebelum katalis SCR untuk mempertahankan aktivitas. Integrasi panas strategis antara boiler dan sistem FGD/SCR mengoptimalkan efisiensi energi dan mengurangi biaya pengoperasian.
Pertanyaan Yang Sering Diajukan Tentang Scrubber FGD Basah
Q1: Berapa efisiensi penghilangan SO2 dari scrubber basah?
Sistem FGD basah batu kapur-gipsum secara rutin mencapai efisiensi penghilangan SO2 sebesar 95–99% dalam kondisi pengoperasian yang optimal. Efisiensi pastinya bergantung pada beberapa faktor: (1) rasio L/G (rasio yang lebih tinggi meningkatkan efisiensi namun menambah biaya), (2) pH bubur (kisaran optimal 5,0–5,5), (3) ukuran partikel batu kapur (partikel yang lebih halus larut lebih cepat), (4) waktu tinggal gas dalam penyerap (biasanya 8–12 menit), dan (5) ketersediaan udara oksidasi (konversi lengkap sulfit menjadi gipsum). Sebagian besar sistem modern dirancang untuk efisiensi 95–97% sebagai kompromi antara kepatuhan terhadap peraturan dan keekonomian operasional. Untuk mencapai efisiensi 98–99% memerlukan rasio L/G yang lebih tinggi (12–15 L/m³) dan kontrol proses yang lebih ketat, namun hal ini rutin diterapkan di wilayah dengan standar kualitas udara yang ketat.
Q2: Berapa banyak air yang dikonsumsi oleh sistem FGD basah?
Konsumsi air dalam sistem FGD basah batu kapur-gipsum sangat besar dan merupakan biaya operasional yang besar di wilayah yang kekurangan air. Konsumsi rata-rata berkisar antara 500 hingga 1.500 m³/jam untuk unit pembangkit listrik tenaga batu bara berkapasitas 500 MW, bergantung pada volume gas buang, laju resirkulasi lumpur, dan kehilangan evaporasi. Dari total ini, sekitar 30–40% bersifat konsumtif (hilang karena penguapan dan air kristal gipsum), sementara 60–70% didaur ulang dalam sirkuit slurry. Ada teknologi alternatif untuk fasilitas dengan keterbatasan air: sistem FGD kering hanya mengonsumsi air evaporasi (~5% dari konsumsi sistem basah), namun harus mengorbankan efisiensi dan hilangnya produk samping gipsum yang berharga. Beberapa fasilitas menggunakan siklus daur ulang air, menara pendingin, dan pemulihan kondensasi untuk mengurangi konsumsi bersih.
Q3: Apa perbedaan antara menara semprot dan scrubber tempat tidur yang dikemas?
Menara penyemprot dan scrubber tempat tidur yang dikemas diklasifikasikan sebagai teknologi FGD "basah", namun keduanya berbeda secara signifikan dalam desain internal dan karakteristik operasional. Menara penyemprot (juga disebut "peredam semprotan" atau "kontaktor semprotan arus berlawanan") mendistribusikan bubur batu kapur melalui nozel di bagian atas bejana, menciptakan semprotan jatuh yang bersentuhan dengan gas buang yang naik. Desain ini sederhana, kuat, toleran terhadap padatan tersuspensi, dan mudah untuk diukur. Scrubber bed yang dikemas mengandung media pengemasan yang terstruktur atau acak (sadel keramik, cincin plastik, lembaran terstruktur) yang meningkatkan area kontak antar muka antara gas dan cairan. Lapisan yang dikemas mencapai efisiensi pembuangan yang lebih tinggi pada rasio L/G yang lebih rendah (6–8 L/m³ dibandingkan 10–15 untuk menara penyemprot) namun lebih rentan terhadap kerak, penyumbatan, dan memerlukan partikel batu kapur yang lebih halus. Untuk pembangkit listrik tenaga batu bara dan tungku industri dengan muatan abu tinggi dan komposisi gas bervariasi, menara penyemprot mendominasi karena keandalan dan kemudahan perawatannya. Tempat tidur yang dikemas lebih disukai dalam aplikasi yang lebih kecil dan lebih terkontrol (kilang, pabrik kimia) di mana komposisi gas umpan konsisten dan target efisiensi yang ketat memerlukan desain yang kompak.
Q4: Apa itu batu kapur (CaCO3) dan mengapa digunakan sebagai reagen utama?
Batu kapur adalah mineral alami (kalsium karbonat, CaCO3) yang terdiri dari cangkang kerang purba dan sisa-sisa kerangka. Jumlahnya melimpah secara global, murah ($8–15 per ton yang dikirim), dan tersedia di pertambangan dekat sebagian besar fasilitas industri. Keuntungan utama batu kapur adalah reaktivitas kimianya dengan SO2 yang bersifat asam; ketika digiling menjadi partikel halus (100–300 mikrometer) dan tersuspensi dalam air, ia dengan cepat larut dalam lingkungan asam dari wadah penyerap, melepaskan ion hidroksida yang menyerap SO2 dan buffer pH bubur. Kapur (CaO atau kapur terhidrasi Ca(OH)2) adalah reagen alternatif yang menawarkan kinetika lebih cepat dan konsentrasi lebih tinggi, memungkinkan rasio L/G lebih rendah dan wadah lebih kecil. Namun, harga kapur yang lebih tinggi ($30–50 per ton), sifat kaustik, dan bahaya penanganannya menjadikan batu kapur sebagai pilihan utama untuk sebagian besar aplikasi. Sistem hibrid yang menggunakan batu kapur sebagai reagen utama dengan tambahan kapur untuk koreksi pH selama permulaan atau kondisi buruk menawarkan fleksibilitas operasional dengan biaya tambahan minimal.
Q5: Berapa lama sistem FGD basah bertahan, dan berapa interval perawatan umumnya?
Sistem FGD basah yang dirancang dengan baik dan dipelihara dengan baik memiliki masa pakai 20–30 tahun, sebanding dengan boiler induk atau tungku industri. Komponen penting memiliki masa hidup yang lebih pendek: lapisan karet pada bejana beton (15–25 tahun), nosel semprot (2–5 tahun), segel dan impeler pompa resirkulasi (5–8 tahun), penyemprot udara oksidasi (8–10 tahun). Kartrid penghilang kabut biasanya perlu diganti setiap 2–4 tahun, bergantung pada jumlah debu. Interval perawatan terjadwal mencakup inspeksi triwulanan pada nozel semprot dan pipa distributor, kalibrasi probe pH semi-tahunan, penilaian kondisi lapisan karet tahunan, dan pengujian hidrostatis dua tahunan pada bejana tekan. Program pemeliharaan prediktif yang memanfaatkan analisis getaran, termografi, dan pemantauan kinerja real-time semakin mengurangi waktu henti yang tidak terjadwal dan memperpanjang umur komponen. Keseimbangan kimia yang tepat, dosis penghambat korosi, dan perlakuan biosida (jika ada) sangat penting untuk memaksimalkan umur panjang sistem.
Ya, sistem FGD basah batu kapur-gipsum pada dasarnya kuat untuk memicu variasi sulfur, yang merupakan salah satu keunggulan utamanya. Sistem ini menyesuaikan laju pengumpanan batu kapur dan rasio L/G untuk mengakomodasi pemuatan SO2 yang lebih tinggi atau lebih rendah tanpa mengganti mode kimia atau operasional. Jika sulfur bahan bakar meningkat dari 1,5% menjadi 3,0% berat, konsentrasi SO2 dalam gas buang akan meningkat dua kali lipat. Operator merespons dengan meningkatkan laju sirkulasi bubur batu kapur atau meningkatkan konsentrasi batu kapur dalam bubur, mempertahankan pH target dan konsentrasi SO2 di saluran keluar. Sebaliknya, ketika bahan bakar dengan kandungan sulfur rendah dibakar, umpan batu kapur berkurang secara proporsional. Kemampuan beradaptasi ini sangat penting untuk fasilitas yang memadukan berbagai sumber bahan bakar, mengelola variasi kualitas bahan bakar pada batubara impor, atau menyesuaikan ketersediaan bahan bakar musiman. Sistem FGD kering tidak memiliki fleksibilitas ini dan biasanya memerlukan perubahan kimia reagen atau penyesuaian burner untuk menjaga kepatuhan ketika sulfur bahan bakar berubah secara signifikan.
Q7: Apa yang terjadi pada produk sampingan gipsum, dan apakah produk tersebut benar-benar berharga?
Gipsum yang diproduksi dalam sistem FGD basah batu kapur-gipsum secara kimia dan fisik identik dengan gipsum alami yang ditambang. Gipsum dengan kemurnian tinggi (95% kalsium sulfat dihidrat) merupakan bahan baku premium untuk produsen papan dinding (drywall, eternit), mewakili sekitar 70–80% dari total permintaan gipsum secara global. Harga pasar berfluktuasi antara $5–15 per ton tergantung pada lokasi, kemurnian, dan logistik, namun di sebagian besar wilayah, penjualan gipsum mengimbangi 10–30% biaya operasional FGD basah. Beberapa fasilitas mencapai pemulihan biaya penuh melalui penjualan gipsum, khususnya yang memiliki pabrik papan dinding atau pelabuhan yang berlokasi di lokasi yang sama yang memungkinkan ekspor. Gipsum dengan kemurnian lebih rendah (85–95% kalsium sulfat) digunakan dalam produksi semen, pengkondisian tanah, stabilisasi dasar jalan, dan aplikasi bernilai rendah lainnya. Sebagian kecil gipsum yang diproduksi FGD ditanam di lahan atau dibuang di fasilitas yang diizinkan dimana pasarnya jauh atau transportasinya tidak ekonomis. Konversi limbah SO2 menjadi produk komersial—bukan produk sampingan pembakaran yang perlu dibuang—merupakan keuntungan lingkungan dan ekonomi yang unik dari teknologi batu kapur-gipsum.
Q8: Apa tantangan operasional utama dalam pengelolaan sistem FGD basah?
Meskipun kuat, sistem FGD basah menghadirkan beberapa tantangan operasional berulang yang memerlukan manajemen terampil: (1) Penskalaan dan Memasukkan: Jika pH naik di atas 5,5, kalsium sulfat dan kalsium sulfit mengendap di permukaan bagian dalam, sehingga mengurangi aliran dan efisiensi. Kontrol pH yang ketat dan pembersihan mekanis secara teratur mencegah hal ini. (2) Serangan Korosi: Degradasi lapisan karet atau pengelupasan beton terjadi jika keseimbangan kimia diabaikan atau terjadi bypass. Inspeksi rutin dan program penghambat korosi mengurangi risiko. (3) Formasi Busa: Udara oksidasi yang berlebihan atau aditif bahan bakar yang mengandung surfaktan menghasilkan busa, yang meningkatkan sisa dan kehilangan air. Bahan kimia antibusa dan desain sparger udara yang dioptimalkan mengatasi hal ini. (4) Tantangan Pengeringan Gipsum: Kadar air yang tinggi pada produk gipsum meningkatkan biaya pembuangan atau transportasi. Optimalisasi filter vakum, penyesuaian centrifuge, dan takaran polimer meningkatkan kekeringan kue. (5) Pasokan Reagen Intermiten: Gangguan pengadaan batu kapur atau penundaan transportasi yang disebabkan oleh cuaca dapat menimbulkan risiko kepatuhan sementara. Hubungan pemasok yang berlebihan dan buffering penyimpanan di lokasi mengurangi hal ini. Operator berpengalaman memandang tantangan ini dapat diatasi melalui pemeliharaan preventif, pemantauan waktu nyata, dan pemecahan masalah secara proaktif.
Kesimpulan: Berinvestasi dalam Pengendalian Emisi Industri Berkelanjutan
Teknologi desulfurisasi gas buang basah merupakan landasan yang terbukti dan andal untuk pengendalian emisi SO2 industri di seluruh pembangkit listrik, pengilangan, pemrosesan logam, dan manufaktur bahan kimia. Mencapai efisiensi penghilangan SO2 sebesar 95–99%, mengubah limbah menjadi produk sampingan gipsum yang dapat dipasarkan, dan menjaga kompatibilitas dengan infrastruktur boiler yang ada, scrubber basah batu kapur-gipsum mewakili keseimbangan optimal antara kinerja lingkungan, keekonomian operasional, dan kematangan teknis.
Keputusan untuk melaksanakan atau meningkatkan kapasitas FGD basah memerlukan evaluasi menyeluruh terhadap kualitas bahan bakar, kewajiban peraturan, jejak fasilitas, ketersediaan air, dan target biaya operasional jangka panjang. Tidak ada satu pun desain sistem yang "universal"; sebaliknya, rekayasa spesifik lokasi, pemilihan material, dan adaptasi strategi kontrol memastikan kinerja optimal untuk konteks industri unik Anda.
Baik Anda mengoperasikan pembangkit listrik, kilang minyak bumi, pabrik peleburan logam, atau fasilitas kimia khusus, melibatkan pemasok yang memenuhi syarat dengan rekam jejak yang terbukti, dukungan teknis yang komprehensif, dan jaminan kinerja yang transparan sangatlah penting. Menuntut studi teknik yang terperinci, data kinerja skala percontohan untuk aliran gas spesifik Anda, rencana pengadaan reagen yang transparan, dan komitmen pelatihan sebelum menyelesaikan keputusan pengadaan.
Perlu disesuaikan penggosok basah solusi untuk komposisi gas buang dan target emisi unik fasilitas Anda? Libatkan pemasok yang mampu melakukan analisis aliran gas komprehensif, pemodelan CFD, uji coba di lokasi, dan jaminan kinerja jangka panjang. Berikan spesifikasi rinci tentang jenis bahan bakar, konsentrasi SO2, laju aliran gas, profil suhu, dan efisiensi penghilangan target, serta minta proposal teknis awal dan perkiraan biaya. Sebagian besar pemasok yang memenuhi syarat menyampaikan penilaian kelayakan dalam waktu 2–4 minggu, sehingga memungkinkan evaluasi cepat dan keputusan pengadaan yang tepat.


 简体中文